O que é a interferometria a laser? Veja como a Volumetric conduz esse diagnóstico
Na Volumetric, a medição por interferometria a laser é conduzida pela nossa equipe direto na sua máquina, e a leitura bruta é processada pelo VCS (Volumetric Calibration System), nossa ferramenta interna de diagnóstico. A partir dos dados reais do teste, o VCS:
- Reconstrói a curva de erro de posicionamento ao longo de todo o curso do eixo
- Calcula repetibilidade e backlash a partir das medições de ida e volta
- Gera a tabela de compensação de passo (pitch error compensation), já na sintaxe da marca do seu comando
- Aponta quando o desvio medido está fora do que a compensação por software consegue corrigir, indicando causa mecânica
O resultado é a tabela de compensação pronta para carregar no comando, com uma fonte real por trás de cada valor: arquivo de máquina, manual oficial do fabricante ou documentação técnica validada.
Erros que a medição revela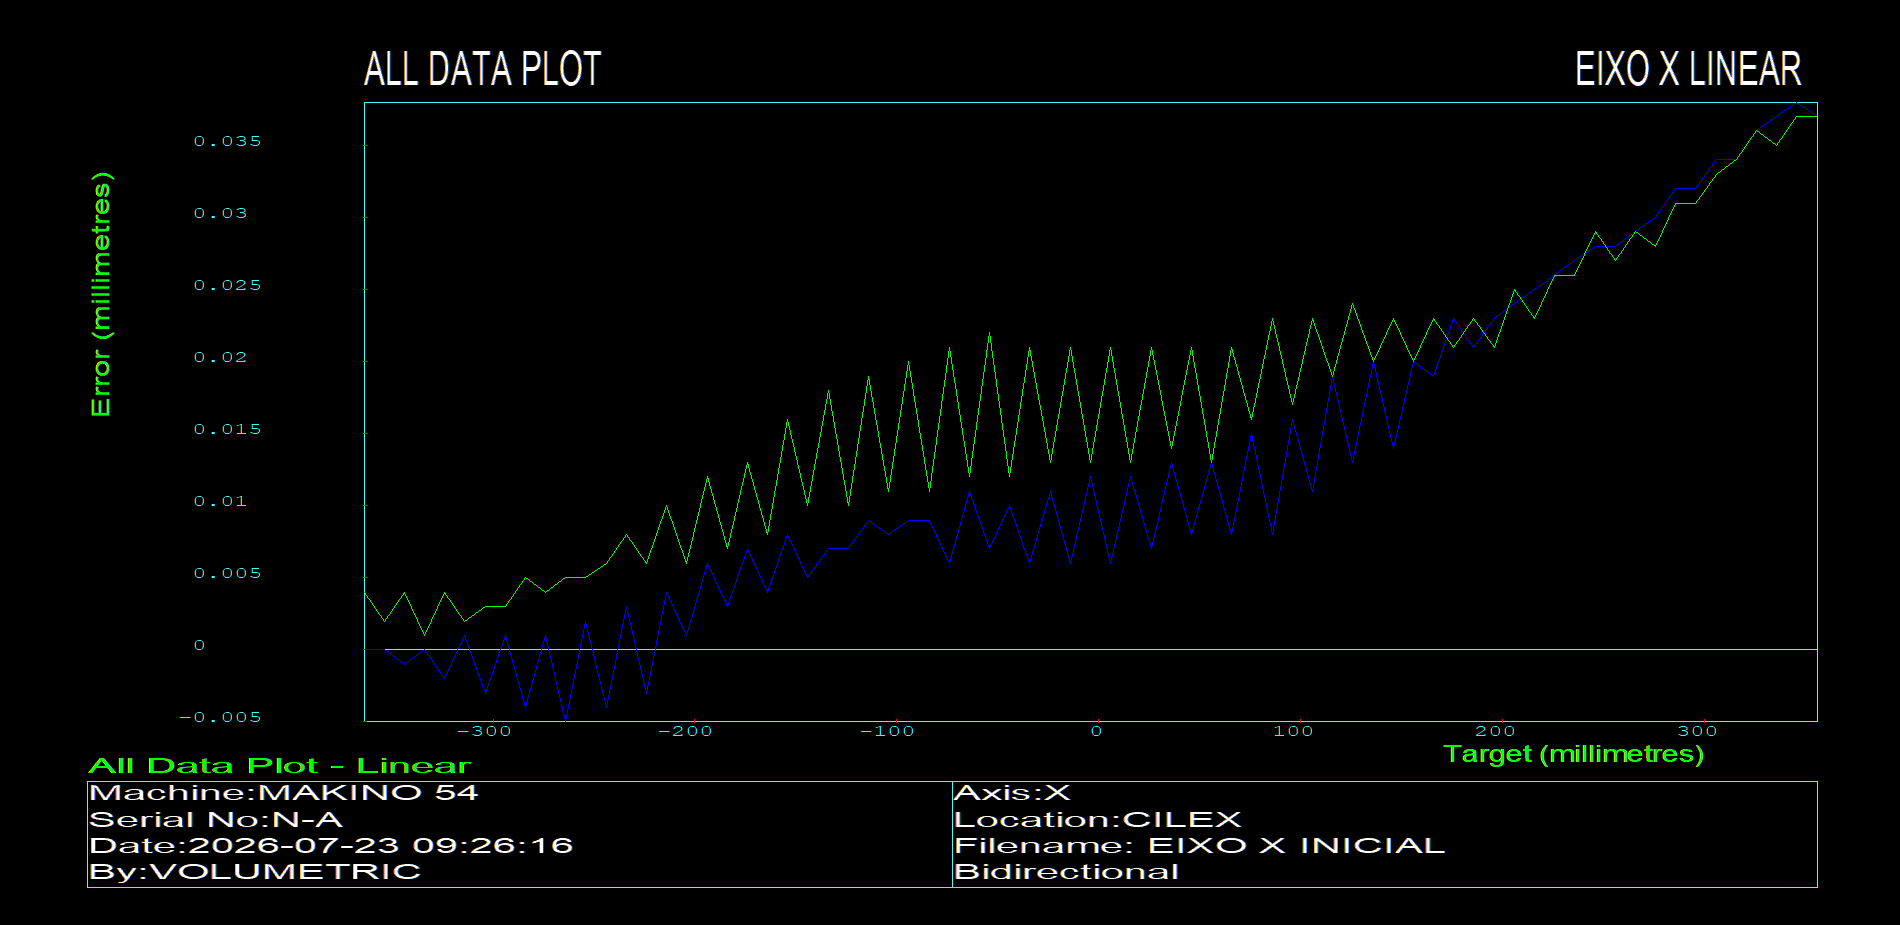
O que é o interferômetro a laser XL-80 +
O XL-80 (Renishaw) produz um feixe de laser extremamente estável que detecta problemas em sistemas de movimento antes que eles afetem a produção. O comprimento de onda da luz funciona como unidade de comprimento internacionalmente reconhecida, o que torna a medição rastreável e altamente repetível, sem depender de nenhum componente da própria máquina para se validar.
O sistema linear completo pesa 12 kg e cabe em uma maleta com rodas. O alinhamento do feixe é facilitado por LEDs, e a captura dos dados é feita pelo software CARTO, dividido em três aplicativos: Capture (coleta de dados), Explore (análise conforme normas internacionais) e Compensate (geração da correção).
Especificações do sistema +
Números do próprio fabricante, para referência técnica:
O que o XL-80 revela +
Com a óptica correta para cada medição, o sistema cobre:
- Deslocamento linear: posicionamento real do eixo ao longo do curso
- Erros angulares: rotação do eixo nos planos vertical e horizontal (pitch e yaw)
- Retitude horizontal e vertical: o quanto o eixo se desvia de uma linha reta
- Planicidade e esquadro de superfícies: com os kits ópticos específicos para essa medição
- Medição de eixo rotativo: com o acessório XR20
- Medições diagonais lineares: com o kit óptico correspondente
A compensação ambiental é feita pelo compensador XC-80, que lê temperatura do ar, pressão e umidade relativa em tempo real e ajusta o valor nominal do comprimento de onda, o que praticamente elimina o erro que essas variações causariam na medição.
O que a medição não faz sozinha +
O interferômetro entrega a curva de erro real do eixo, ponto a ponto. Ele não decide, por si só, como essa curva deve ser escrita na tabela de compensação do comando: isso depende da arquitetura da máquina (fuso de esferas, régua linear, motor linear) e da sintaxe de compensação de cada marca de CNC (Siemens, Fanuc, Heidenhain, Mitsubishi, Mazatrol, Fidia usam estruturas de tabela diferentes entre si). Uma tabela escrita com o sinal invertido, por exemplo, piora a precisão em vez de corrigir.
Quando vale a pena fazer a medição +
A interferometria a laser costuma ser recomendada:
- Na entrega técnica de uma máquina nova, para confirmar a precisão de posicionamento original
- Antes de comprar uma máquina usada
- Depois de colisão, troca de fuso ou régua, ou reforma/retrofit
- Quando peças saem sistematicamente fora de cota em uma direção, ao longo de um eixo
- Como parte de manutenção preventiva periódica, especialmente em máquinas com curso longo
Erro de posicionamento se acumula de forma silenciosa ao longo do curso: a máquina continua se movendo normalmente até o dia em que a cota de uma peça sai fora da tolerância especificada. O próprio instrumento segue essa lógica: o fabricante recomenda a recalibração do XL-80 a cada três anos em ambiente normal.
Um vídeo rápido mostrando como identificamos e corrigimos esse tipo de erro, direto na máquina.